Niezawodność elektroniki dla wymagających zastosowań
W nowoczesnej elektronice niezawodność nie jest już wyłącznie cechą pojedynczego komponentu. W systemach obronnych, automatyce, robotyce czy transporcie o powodzeniu projektu decyduje cały łańcuch zależności: od właściwego opisania warunków pracy, przez dobór materiałów i technologii, aż po dostępność części, możliwości produkcyjne i zarządzanie cyklem życia produktu.
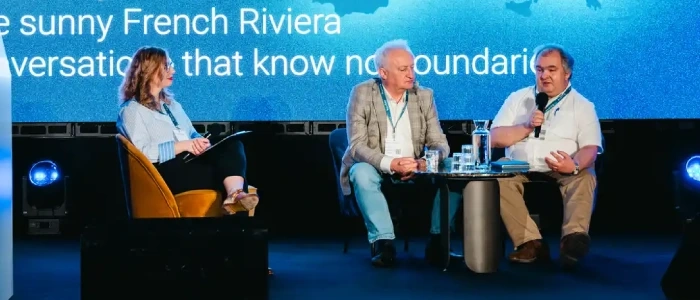
Zagadnieniom tym poświęcono panel dyskusyjny „Elektronika dla wymagających zastosowań. Od projektowania do niezawodności systemów”, który odbył się podczas Evertiq Expo Kraków 2026. Rozmowę poprowadziła Ewelina Bednarz, Global Content Manager w Evertiq. Do dyskusji zaprosiła Macieja Sobolewskiego z Fideltronik Są. oraz Jacka Małeckiego, CEO firmy Best Supply.
Grupa Fideltronik jest największym polskim dostawcą usług EMS i działa na rynku od 1986 roku. Firma wspiera klientów na kolejnych etapach rozwoju produktów elektronicznych: od projektowania i szybkiego prototypowania, przez walidację i certyfikację, aż po produkcję seryjną i obsługę urządzeń po ich wprowadzeniu na rynek. Rozwija również rozwiązania związane z automatyzacją, robotyzacją, sztuczną inteligencją i analizą danych przemysłowych.
Best Supply specjalizuje się w usługach dla przemysłu elektronicznego związanych między innymi z EMS, optymalizacją kosztów, sourcingiem komponentów, outsourcingiem procesów oraz organizacją i przenoszeniem produkcji. Firma działa przede wszystkim na rynku polskim i w Europie Środkowo-Wschodniej.
Podczas krakowskiego panelu przedstawiciele obu firm pokazali, że elektronika do wymagających zastosowań jest efektem współpracy konstruktorów, producentów, dostawców i szeregu specjalistów, odpowiedzialnych za jakość, certyfikację i logistykę.
Niezawodność jako parametr projektu
Urządzenie przeznaczone do pracy w trudnych warunkach może być narażone na działanie wielu niekorzystnych czynników: wysoką temperaturę, wibracje, wilgoć, agresywne substancje chemiczne, cykle termiczne i przeciążenia mechaniczne. Każdy z nich wpływa na wybór materiału płytki drukowanej, sposobu prowadzenia ścieżek, rodzaju połączeń lutowanych, powłok ochronnych, obudowy i metod testowania.
Maciej Sobolewski zaproponował, aby wymagających projektów nie traktować jak odrębnej, niemal tajemniczej kategorii elektroniki.
„Z mojego punktu widzenia to są tylko parametry projektu. Żeby je uwzględnić w projekcie, tak wcześnie jak to możliwe, powinny być one ściśle określone”, mówił przedstawiciel Fideltronik.
To pozornie prosta zasada, ale jej konsekwencje są bardzo szerokie. Jeżeli już na początku wiadomo, że urządzenie będzie pracowało w środowisku o dużej wilgotności, można zaplanować odpowiednią powłokę ochronną. Jeżeli system ma być narażony na wstrząsy, konieczne może być inne rozmieszczenie ciężkich elementów. Jeżeli produkt ma działać przez kilkanaście lub kilkadziesiąt lat, trzeba wziąć pod uwagę zarówno parametry techniczne układów, jak również ich dostępność w przyszłości.
Wymagania powinny być następnie sprawdzane na każdym etapie rozwoju produktu: od pierwszej koncepcji i prototypów, przez przygotowanie produkcji, aż po testy i certyfikację. Niezawodność nie jest bowiem pojedynczym parametrem, który można ocenić podczas końcowej kontroli. Jest rezultatem całej sekwencji decyzji projektowych i technologicznych.
Projektowanie pod realną produkcję
Jednym z najważniejszych pojęć przywołanych podczas dyskusji było DFM (Design for Manufacturing lub Design for Manufacturability), czyli projektowanie z uwzględnieniem możliwości rzeczywistego wytworzenia urządzenia. Dobry schemat elektryczny i poprawnie zaprojektowana płytka nie gwarantują jeszcze, że produkcja będzie powtarzalna i opłacalna.
Zasady DFM nie są całkowicie uniwersalne. Każdy zakład ma określony park maszynowy, własnych dostawców, konkretne materiały procesowe i doświadczenie z wybranymi technologiami. Dlatego konstrukcja łatwa do wdrożenia w jednej fabryce może wymagać zmian po przeniesieniu do innego producenta.
Sobolewski zwrócił uwagę, że najlepsza sytuacja występuje wtedy, gdy firma EMS zostaje włączona do projektu już podczas formułowania założeń. Producent może wówczas zapytać, w jakich temperaturach urządzenie będzie pracować, czy będzie narażone na kondensację wody, drgania, środki chemiczne lub obciążenia mechaniczne.
„Jeżeli ten wytwórca bierze udział w sformułowaniu tych zasad projektowych, które są nam potrzebne, może na wczesnym etapie zadać odpowiednie pytania”, podkreślał.
Takie podejście odpowiada modelowi działania Fideltronik, który łączy kompetencje projektowe, prototypowanie, testowanie, certyfikację i produkcję. Pozwala to oceniać konstrukcję nie tylko pod kątem jej funkcjonalności, ale również możliwości montażu, automatycznego testowania, skalowania produkcji i późniejszej obsługi produktu.
Przeciwieństwem jest projekt przekazany do fabryki dopiero wtedy, gdy dokumentacja jest już zamknięta. Problemy mogą ujawnić się podczas industrializacji albo certyfikacji. Czasami brakuje odpowiednich odstępów między elementami, przestrzeni przy krawędziach płytki albo miejsca na wykonanie konkretnego procesu technologicznego. Na tym etapie poprawki bywają kosztowne, a niekiedy wręcz niemożliwe bez przeprojektowania urządzenia.
Jacek Małecki zauważył, że problem stał się wyraźniejszy wraz z rozdzieleniem kompetencji między firmy OEM, które projektują produkty, a przedsiębiorstwa EMS, które je wytwarzają.
„Widziałem wiele przypadków w swoim życiu, kiedy to projekt zrobiony przez firmę OEM nie daje się wyprodukować, nie daje się zindustrializować”, mówił CEO Best Supply.
Jego zdaniem wiedza dotycząca procesów produkcyjnych w niektórych firmach OEM stopniowo maleje. Dlatego konsultowanie rozwiązań z przyszłym producentem jeszcze przed zamknięciem projektu może zapobiec błędom, których usunięcie na późniejszym etapie oznaczałoby wielomiesięczne opóźnienia.
Łańcuch dostaw staje się częścią architektury urządzenia
Przez wiele lat łańcuch dostaw był traktowany głównie jako obszar zakupów i logistyki. Dziś coraz częściej staje się częścią architektury produktu. Projektant nie może ograniczać się do pytania, czy dany komponent ma odpowiednie parametry. Musi również sprawdzić, czy można go kupić, jak długo będzie produkowany, czy istnieją zamienniki oraz jak zmiana ceny wpłynie na opłacalność całego urządzenia.
To właśnie w tym obszarze szczególne znaczenie ma doświadczenie Best Supply, firmy zajmującej się między innymi sourcingiem, zarządzaniem dostawami, wyszukiwaniem trudno dostępnych komponentów i optymalizacją kosztów produkcji.
Jacek Małecki opisywał obecną sytuację rynkową jako bardzo dynamiczną. Wskazywał, że ceny niektórych elementów mogą zmieniać się w sposób podważający sens ekonomiczny projektu:
„Co Państwo macie zrobić? Jak sprzedać produkt, w którym pamięć, która dwa miesiące temu kosztowała 23 dolary, dzisiaj kosztuje 150? Moim zdaniem cały produkt nie jest tyle wart.”
Najlepszym zabezpieczeniem jest projektowanie alternatyw. W przypadku procesorów, pamięci, układów zasilających i innych kluczowych elementów warto przewidzieć drugie lub trzecie źródło dostaw. Idealnym rozwiązaniem są zamienniki zgodne pinowo, ale w praktyce nie zawsze jest to możliwe. Czasami alternatywny komponent wymaga zmian w oprogramowaniu, układzie zasilania, projekcie PCB albo ponownej certyfikacji.
Równie ważny jest cykl życia komponentu. Producent może oznaczyć układ jako nowy, dojrzały, przeznaczony do dalszego rozwoju albo zbliżający się do wycofania. Gdy pojawia się informacja PCN, czyli Product Change Notification, firma musi zdecydować, czy kupić zapas na wiele lat, znaleźć zamiennik, czy może przeprojektować swój produkt.
Jacek Małecki przywołał przykład branży obronnej, w której urządzenia mogą pozostawać w użyciu przez dwie lub trzy dekady. W takim przypadku zarządzanie bazą komponentów staje się strategicznym procesem. Inżynier nie powinien swobodnie wybierać dowolnych elementów znalezionych w internecie, lecz korzystać z kontrolowanego katalogu zawierającego informacje o cenie, czasie dostawy i przewidywanym okresie dostępności.
Zarządzanie cyklem życia części wymaga dyscypliny. Gdy producent zapowiada wycofanie elementu, właściciel produktu musi podjąć decyzję z odpowiednim wyprzedzeniem. Może przeprowadzić ostatni zakup, przygotować zapas na wiele lat albo rozpocząć proces zastępowania komponentu. W elektronice przeznaczonej dla obronności czy infrastruktury przemysłowej brak takiej reakcji może zagrozić możliwości dalszego serwisowania całego systemu.
Nie tylko półprzewodniki
Dyskusja pokazała także, że ryzyko dostaw nie kończy się na układach scalonych. W zaawansowanej elektronice istotne są materiały pomocnicze: pasty lutownicze, kleje, środki czyszczące, żywice i powłoki ochronne.
Maciej Sobolewski podał przykład materiału do coatingu, który został wykorzystany przy certyfikacji produktu w Stanach Zjednoczonych, ale nie może być sprzedawany w Europie z powodu lokalnych ograniczeń prawnych. Zastosowanie zamiennika jest technicznie możliwe, jednak może wiązać się z koniecznością wykonania nowych próbek, badań i ponownej walidacji. W efekcie pozornie prosty problem materiałowy przesuwa wdrożenie o kilka miesięcy.
Drugą pułapką jest minimalna wielkość zamówienia. Producent może być zmuszony kupić dwadzieścia litrów substancji, mimo że w ciągu pół roku zużyje tylko litr. Pozostała część straci ważność, a koszt materiału zostanie rozłożony na niewielką liczbę urządzeń.
To pokazuje, że właściwości chemiczne są tylko jednym z kryteriów wyboru. Liczą się także pakowanie, termin przydatności, regionalna dostępność i skala produkcji. Łańcuch dostaw nie obejmuje zatem wyłącznie elementów widocznych w zestawieniu materiałowym urządzenia. Wpływają na niego również wszystkie substancje i procesy potrzebne do wykonania oraz zabezpieczenia produktu.
Magazyn wraca do łask
Przez lata symbolem nowoczesnej produkcji był model just in time, w którym części trafiały na linię niemal dokładnie w chwili, gdy były potrzebne. Takie podejście zmniejszało zapasy i uwalniało kapitał. W niestabilnym otoczeniu może jednak zwiększać podatność firmy na opóźnienia, kryzysy transportowe i nagłe wzrosty cen.
Jacek Małecki wskazywał, że przedsiębiorstwa posiadające większe zapasy często lepiej radzą sobie finansowo niż firmy, które za wszelką cenę minimalizują magazyn.
„Jak chcę dzisiaj istnieć również jako klient końcowy, to muszę, na te ciężkie czasy, przewidzieć odpowiednie zasoby gotówkowe, żeby sobie zapewnić bufory magazynowe”, przekonywał.
Bufor nie oznacza oczywiście bezrefleksyjnego gromadzenia części. Magazyn również generuje koszty, a komponenty mogą się zestarzeć technologicznie lub zostać wycofane z projektu. Potrzebna jest więc analiza ryzyka: które elementy są krytyczne, jaki mają czas dostawy, jak szybko rośnie ich cena i czy można je wykorzystać w innych produktach.
Zmiana podejścia do zapasów pokazuje szerszą ewolucję przemysłu. W stabilnym otoczeniu najważniejsza była efektywność kosztowa. W okresie zakłóceń równie istotna staje się odporność. Firma musi nie tylko produkować tanio, ale również zachować zdolność produkcji wtedy, gdy nie może liczyć na regularność dostaw.
Polska szansa w europejskiej elektronice
Paneliści sporo uwagi poświęcili pozycji polskich firm EMS. Ich zdaniem krajowi producenci, pomimo stosunkowo niewielkiego udziału w rynku europejskim, mogą skorzystać na problemach zachodnioeuropejskiego przemysły, na trendzie przenoszenia produkcji i rosnącym zapotrzebowaniu sektorów obronności, automatyki i przemysłowego.
Jacek Małecki ocenił, że mocną stroną polskich firm są kompetencje techniczne, szybkość działania i gotowość do rozwiązywania nietypowych problemów.
„My w Polsce jesteśmy dużo lepsi, jesteśmy wybitni w Europie w tym względzie. Znaczy generalnie bym powiedział, że jest źle, ale na tle reszty jest fantastycznie”, mówił, nie kryjąc charakterystycznego optymizmu.
Sobolewski przypominał jednak, że rozwój zaawansowanej produkcji wymaga skali. Nowa linia technologiczna może kosztować kilka milionów euro. Firma musi więc mieć odpowiednią wielkość, doświadczenie i stabilność finansową, aby inwestować jeszcze przed pełnym uruchomieniem projektu.
Przykład Fideltronik pokazuje, jakie znaczenie może mieć osiągnięcie odpowiedniej masy krytycznej. Firma posiada blisko czterdzieści lat doświadczenia oraz rozwinięte zaplecze projektowe, produkcyjne i badawcze. Dzięki temu może podejmować się zarówno produkcji seryjnej, jak i skomplikowanych projektów typu high-mix, low-volume, wymagających dużej elastyczności oraz częstych zmian konfiguracji.
Rosnące znaczenie obronności czy transportu oznacza również bardziej złożone wymagania. Sobolewski zauważył, że nie zawsze wystarczy standardowy laminat FR4. Znaczenie mają rodzaj spoiwa lutowniczego, odporność na cykle termiczne, udary, wibracje, wymagania środowiskowe, zgodność z regulacjami i szereg innych czynników.
Nawet transfer poprawnie działającego projektu z jednej fabryki do drugiej może wymagać zmian, ponieważ lokalne zasady DFM i dostępne procesy nie są identyczne. Urządzenie przygotowane dla zakładu w Norwegii czy Stanach Zjednoczonych może więc wymagać dostosowania przed uruchomieniem produkcji w Polsce.
Od komponentu do systemu
Najważniejszy wniosek z krakowskiej dyskusji jest prosty: niezawodności nie da się dodać do gotowego produktu. Trzeba ją budować od pierwszego dnia, zadając pytania o środowisko pracy, skalę produkcji, certyfikację, technologię montażu, materiały, dostępność części, koszty i czas życia urządzenia.
W tym ujęciu inżynieria elektroniki staje się nauką o zależnościach. Dobry komponent w źle zaprojektowanym systemie nie zapewni niezawodności. Świetna konstrukcja bez dostępnych materiałów nie wejdzie do produkcji. Lokalna fabryka nie pomoże, jeżeli dokumentacja powstała bez konsultacji z technologami. Nawet najtańszy projekt może okazać się drogi, gdy zabraknie jednego kluczowego układu.
Pytania Eweliny Bednarz kierowały dyskusję od pierwszych decyzji projektowych, przez problemy materiałowe i logistyczne, aż po możliwości polskiego sektora EMS. Pozwoliło to spojrzeć na niezawodność jako cechę całego środowiska, w którym produkt jest projektowany, wytwarzany, rozwijany i serwisowany.
Dlatego łańcuch dostaw, DFM, zarządzanie cyklem życia i planowanie zapasów nie są już dodatkami do pracy konstruktora. Stają się częścią samego projektu. Jak podsumował Sobolewski: „Jeżeli się zna swoje potrzeby, potrafi się je określić, to wszystko jest możliwe”. W elektronice dla wymagających zastosowań to właśnie precyzyjne diagnozowanie potrzeb jest pierwszym i najważniejszym testem niezawodności.
Najbliższa polska edycja Evertiq Expo odbędzie się już 22 października 2026 w PGE Narodowym w Warszawie. Do Krakowa zapraszamy ponownie 9 czerwca 2027 roku.
